Contenido
Los fabricantes de acero que pujan por un proyecto de techo continuo generalmente llegan a la misma conclusión cuando revisan los planos: la correa del techo tiene forma de Z, su taller está preparado para canales C y el espacio es más ancho de lo que parece. Una máquina perfiladora de correas en z es una línea continua de conformado en frío que produce perfiles en Z a partir de tiras de acero galvanizadas en caliente en una sola pasada, incluido el punzonado y el corte.
Las pestañas desplazadas de una sección Z permiten que las correas se aniden en paquetes y se superpongan en los empalmes, pero ese desplazamiento también obliga a que las herramientas de rodillo, la perforación de orificios y la sincronización de corte se diseñen de manera diferente a una línea de correas C. La máquina incorrecta generalmente aparece en forma de desviación del ángulo de la brida, orificios de empalme desalineados o una velocidad de línea que no puede alimentar su capacidad de punzonado.
Definición corta: Una máquina perfiladora de correas en z es un sistema continuo de conformado en frío que dobla tiras de acero en una sección asimétrica en Z e integra punzonado, corte y apilado opcional en el mismo flujo de producción.
Una máquina perfiladora de correas en z debe mantener el desplazamiento y el ángulo de la brida dentro de los límites que permitan que las correas terminadas se aniden firmemente y se empalmen de manera predecible: compensación dentro de 1,0 mm y escuadra de la brida dentro de 1 grado en toda su longitud.
El desplazamiento entre las dos alas es la dimensión definitoria de la sección Z. Durante la conformación, la tira se dobla en dos direcciones a diferentes distancias del eje neutro. Si la flor enrollada no equilibra la recuperación elástica, el perfil se tuerce y las puntas de las bridas se abren o cierran. Esto introduce un espacio visible entre las correas anidadas y hace que el paquete sea inestable en un camión.
El anidamiento es la principal razón económica para elegir correas Z en primer lugar.
Un paquete de correas Z empaquetado utiliza aproximadamente entre un 25 y un 35 por ciento menos de espacio en el piso del camión que la misma cantidad de correas C con la misma altura de sección. Ese ahorro desaparece cuando la torsión y el retorno elástico no se controlan en la línea de formado.
El rendimiento práctico de una línea de correas Z depende del espesor de la tira, la altura de la banda y el tiempo del ciclo de punzonado, no solo de la potencia del motor. Una vez fijado el ancho de la bobina, esos tres valores deciden el número de soportes de rodillos, la velocidad de formado y la configuración de punzonado.
Rangos de especificaciones típicos que debe recopilar antes de comparar cotizaciones:
Para talleres que necesitan perfiles C, U, Z y Sigma en una sola línea, el casete y las herramientas servoajustables pueden cubrir más de una familia de perfiles sin perder la flexibilidad para ejecutar lotes pequeños.
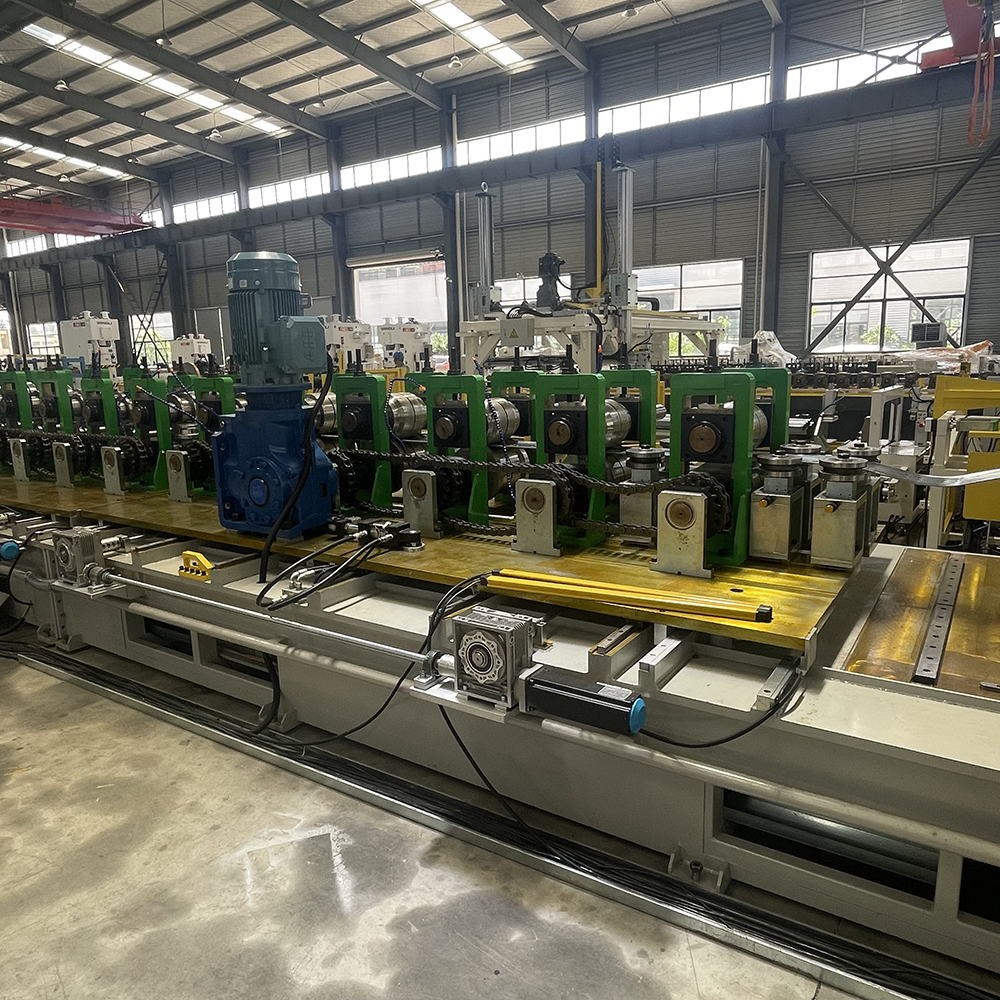 Máquina perfiladora de perfiles múltiples para secciones C, U, Z y Sigma Esta máquina combina casete y herramientas servoajustables para ejecutar múltiples familias de perfiles en una línea, incluidas C, U, Z y Sigma. Se adapta a los talleres que necesitan flexibilidad para lotes pequeños y al mismo tiempo mantener un alto rendimiento, como se observa en el contexto de la producción de correas. Ver producto →
Considere una correa de alma de 250 mm en material de 2,0 mm a 15 m/min. Seis horas de funcionamiento neto producen unos 5.400 metros de longitud de correa por turno, antes de permitir el tiempo de inactividad, los cambios de bobina y la configuración. La longitud de corte, el número de agujeros y la velocidad de agrupación pueden reducir esa cifra entre un 10 y un 20 por ciento.
| Parámetro | rango típico | Impacto en la producción |
| Grosor de la tira | 1,5-3,0 mm, Q235B/Q355B | Una tira más gruesa necesita más pasadas y menor velocidad |
| Altura de la web | 100-350 milímetros | Los soportes ajustables cubren rangos; Las herramientas fijas mantienen un desplazamiento más ajustado. |
| Ancho de brida | 40-70 milímetros | Establece el ancho de la bobina y afecta el costo de corte |
| Velocidad de formación | 8-18 m/min | El tiempo del ciclo de punzonado suele ser el límite |
| Tolerancia de longitud | /-1,0-2,0 mm | Afecta la velocidad de montaje en empalmes traslapados |
| Tolerancia de espacio entre agujeros | /-0,5 mm con servopunzón | Previene el retrabajo de los agujeros de las cornamusas en el sitio |
El tiempo de cambio es la mayor diferencia de costos operativos entre las máquinas de correas Z y separa una línea que procesa un perfil todo el año de una línea que procesa lotes pequeños diariamente.
La opción clásica son los rodillos ajustados con cuñas, donde los operadores agregan o quitan espaciadores para restablecer los soportes a una nueva altura de red. La solución servoajustable cambia el ancho del soporte y la altura del perfil mediante motor, manteniendo los mismos cartuchos de rollo en su lugar. Los sistemas de casetes de cambio rápido retiran un casete de herramientas completo e insertan otro en minutos.
| Configuración | tiempo de cambio | Mejor ajuste |
| Ajustado por cuña | 30-60 minutos | Uno o dos perfiles estables, tiradas largas |
| Servoajustable | 5-10 minutos | De tres a ocho alturas de alma |
| Casete de cambio rápido | 2-5 minutos | Cambios diarios de perfil y horarios JIT |
Regla general de las líneas de producción: si una altura de banda puede procesar más de 500 toneladas por mes, una máquina Z de rodillo fijo dedicada supera a una línea universal en estabilidad. Por debajo de ese volumen, la capacidad de ajuste acorta la recuperación.
El punzonado es el primer cuello de botella a calcular, porque una correa Z empalmada puede llevar de seis a doce agujeros y el tiempo del ciclo de punzonado fija el techo para la velocidad de la línea.
Las bobinas preperforadas parecen convenientes, pero los patrones de agujeros cambian entre proyectos. El servopunzonado en línea registra cada orificio en comparación con la posición de corte con un codificador de circuito cerrado, que mantiene la separación entre orificios dentro de /-0,5 mm incluso cuando cambia el espesor de la tira. Si su programa de procesamiento de bobinas incluye el punzonado de soportes solares o bandejas portacables además de correas, el cabezal de punzonado se convierte en la decisión de flexibilidad en lugar de los soportes de formación.
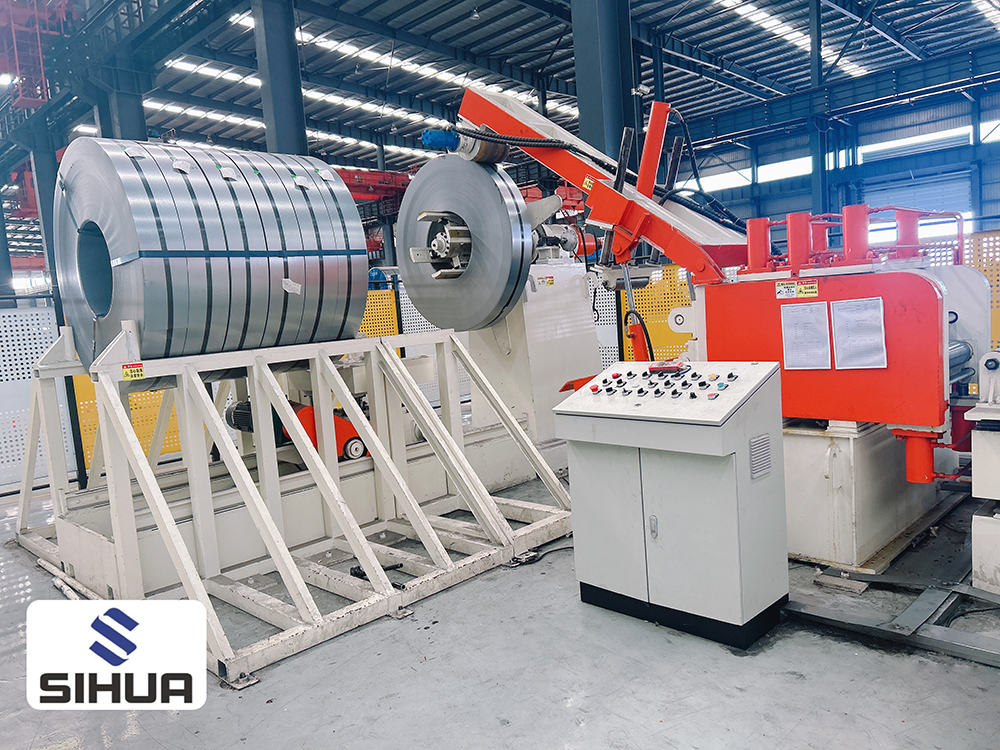 Máquina perfiladora de punzonado servo de 8 ejes para soportes solares fotovoltaicos Equipada con un sistema de punzonado servo de 8 ejes, esta línea ajusta automáticamente la posición del punzón y el ancho/alto del perfil para perfiles de soporte solar. Ofrece registro de codificador de circuito cerrado para un espaciado preciso de los orificios, lo que lo hace ideal cuando los patrones de perforación varían entre proyectos. Ver producto →
Para el corte, una cizalla volante servo mantiene tolerancias de longitud de /-1,0 mm sincronizando la cizalla con la línea de paso. Las unidades de corte hidráulicas son más baratas pero generalmente aterrizan entre -3 y 5 mm y crean una rebaba que ralentiza el montaje en el sitio. Compare el diseño completo del variador y control con el guía de selección de máquinas formadoras de perfiles antes de seleccionar proveedores.
Después del corte, las correas pasan a una mesa de salida para contarlas y agruparlas. Una estación de flejado automática reemplaza a dos trabajadores manuales por turno y mantiene constante la tensión del paquete, lo que protege la geometría de anidamiento durante el mismo transporte en camión que hace que los perfiles Z sean atractivos.
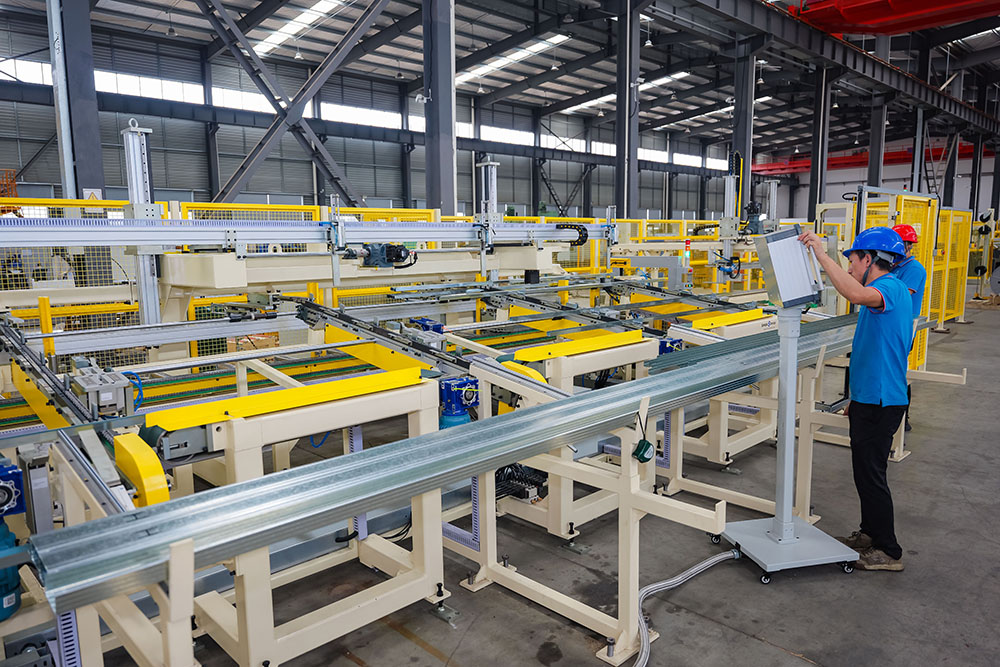 Máquina automática de embalaje y flejado de perfiles para paquetes metálicos Este sistema de embalaje automatiza el volteo de botones, el embalaje de paquetes pequeños y el paletizado de paquetes grandes con tiras de soporte de madera. Reemplaza a los trabajadores manuales de agrupación y garantiza una tensión constante del paquete, protegiendo los perfiles de las correas durante el transporte y mejorando el manejo posterior. Ver producto →
Pídale al proveedor que simule el tiempo de perforación para su correa más larga. El programa de control debe tener en cuenta la aceleración, desaceleración y posicionamiento de las marcas de corte, no sólo la velocidad promedio de la línea de pase.
La forma más rápida de comparar proveedores de máquinas de correas Z es solicitar tres documentos antes de la cotización comercial: el dibujo de la flor del rodillo, el diseño del troquel de punzonado y una pieza de prueba formada a partir de su propia tira de acero.
Utilice el siguiente orden cuando evalúe ofertas de equipos.
Antes de comprometerse, revise las referencias instaladas. Archivo de casos del proyecto de Sihua incluye líneas completas de conformado de correas y cremalleras entregadas a fabricantes de edificios metálicos, con la misma arquitectura de servopunzonado y corte volante descrita anteriormente.
A continuación se encuentran las respuestas breves a las cuatro preguntas que dominan la compra de máquinas de correas Z.
Sí. Las líneas de perfiles múltiples con soportes servoajustables o casetes de cambio rápido cambian entre secciones C, U, Z y Sigma. La compensación es una estabilidad de tolerancia ligeramente menor en comparación con una línea Z dedicada que nunca cambia de herramienta.
Las líneas estándar manejan flejes de acero galvanizado en caliente de 1,5 a 3,0 mm en grados Q235B o Q355B. El espesor superior depende del ancho del ala y del número de pasadas de formación. Muy pocas pasadas provocan un retroceso elástico en las puntas de las bridas y hacen que los espacios de anidamiento sean inestables.
Con material de 2,0 mm a 15 m/min y seis horas de funcionamiento neto, un turno de 8 horas produce aproximadamente 5.400 metros de longitud de correa. La longitud de corte, el número de orificios y la velocidad de apilado pueden reducir esa cifra, así que verifique el tiempo del ciclo de punzonado con su propia mezcla de productos.
La tolerancia de la longitud de la correa controla la velocidad de montaje en empalmes traslapados. Una cizalla volante servo con medición de longitud en circuito cerrado sostiene /-1,0 a 2,0 mm; una cizalla hidráulica normalmente aterriza entre -3 y 5 mm con una dirección de rebaba inconsistente. Para proyectos de techo continuo, la tolerancia más estricta se amortiza por sí sola en el sitio.

Máquina perfiladora de puertas y ventanas con marco fotovoltaico Se pueden seleccionar reductores de engranajes helicoidales con difere...
Ver detalles
Máquina formadora de rollos CUZ sigma Desenrollador de un solo cabezal de alta resistencia, capacidad de 5 toneladas. ...
Ver detalles
Máquina formadora CU con cambio automático de ancho, accionamiento por cadena y embalaje automático. Desenrollador hidráulico económico de doble cabezal, 3 toneladas por lado, freno manual ...
Ver detalles
Máquina perfiladora reductora de engranajes helicoidales para paneles de yeso, modelo simple, no tipo casete de cambio rápido, económica y asequible. (Se puede actual...
Ver detalles
Desenrollador hidráulico de expansión/contracción de acero prepintado de doble cabezal, desenrollador de expansión/contracción de acero galvanizado de doble cabezal, soporte de almacenamiento de ...
Ver detalles
La línea de producción de vigas de refuerzo de chasis de automóviles de perfil B para vehículos implica varios procesos clave para garantizar alta resistencia, precisión y durabilidad para aplic...
Ver detalles¡No dude en contactarnos cuando nos necesites!
Información de contacto
PRODUCTOS
Móvil


 English
 Español
 русский