Contenido
Un fabricante de metales que acepta un contrato de correas generalmente obtiene los mismos cálculos: una plegadora entrega una pieza de múltiples curvaturas cada 30 a 60 segundos, mientras que el primer pedido exige 8.000 longitudes idénticas para fin de mes. un formador de rollos de chapa cambia ese cálculo formando continuamente a partir de una bobina a una velocidad de 15 a 50 m por minuto, manteniendo una sección transversal en miles de repeticiones. Esta guía explica qué hace la máquina, qué perfiles funcionan más rápido y las cuatro especificaciones que deciden si una línea se amortiza por sí sola.
Una formadora de rollos de chapa metálica es una máquina formadora continua que alimenta tiras enrolladas a través de una secuencia de troqueles de rodillos emparejados, cada estación agrega un pequeño cambio de ángulo hasta que la tira sale como un perfil terminado de sección transversal constante.
Definición central perfilado es el curvado progresivo de chapa a través de 8 a 24 estaciones de rodillos adaptadas; Debido a que cada curva se crea en pequeños incrementos, el proceso evita las marcas en la superficie y los problemas de recuperación elástica que aparecen en el trabajo de prensa plegadora de un solo golpe.
Cada línea contiene cinco unidades funcionales:
El resultado práctico es que una línea reemplaza una prensa plegadora, una punzonadora y dos o tres manipuladores de materiales. La geometría del perfil, incluido el número de líneas de plegado, la profundidad y el ancho del ala, decide el número de estaciones: permita de una a tres estaciones por línea de plegado, siendo dos la cifra de planificación común.
La perfiladora de chapa metálica correcta se define por la familia de perfiles que produce, porque la geometría de la sección transversal establece el número de estaciones, el costo de las herramientas y la velocidad de línea realista. Las líneas instaladas comercialmente se agrupan en los cinco rangos que se muestran a continuación.
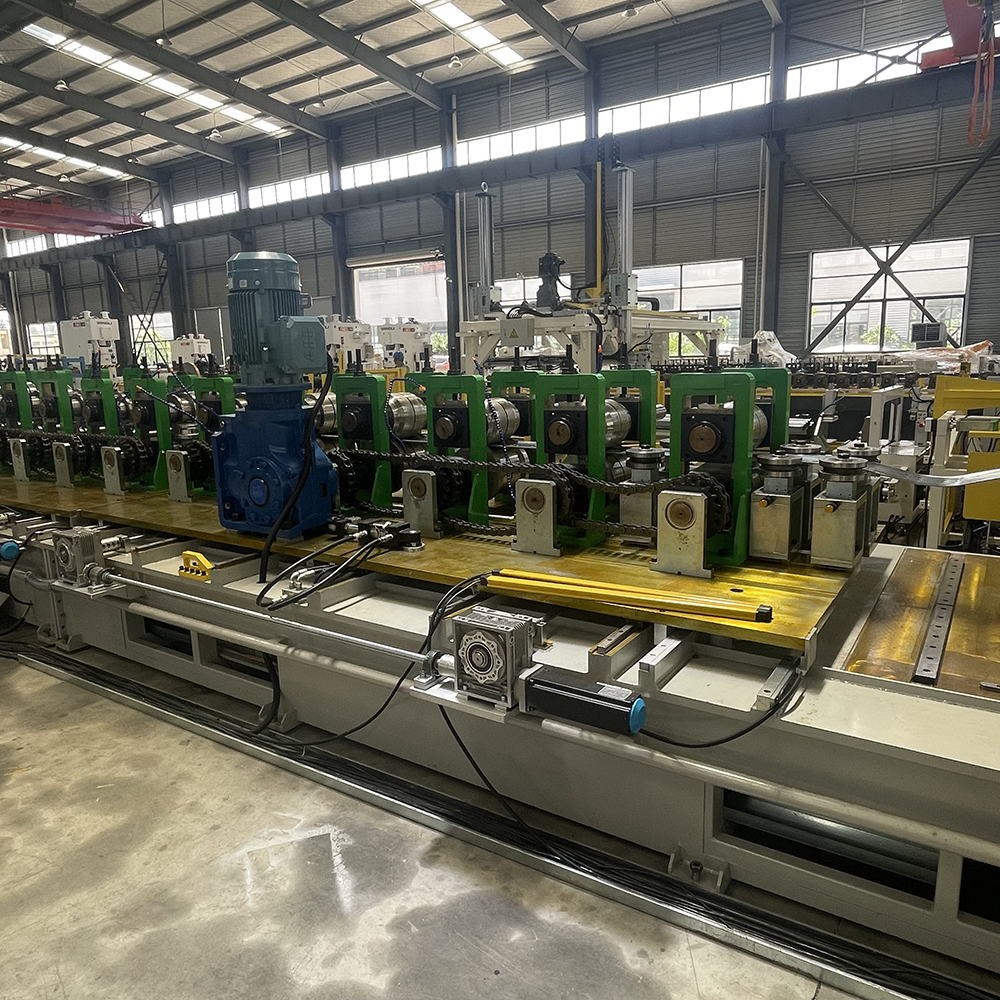 Máquina formadora de rollos CUZ Sigma con cambio automático de ancho Esta máquina forma tres perfiles CUZ y tres perfiles CU-sigma en una línea, con un sistema de cambio de ancho automático y un eje de 110 mm, adecuado para la producción de perfiles de alta mezcla. Ver producto →
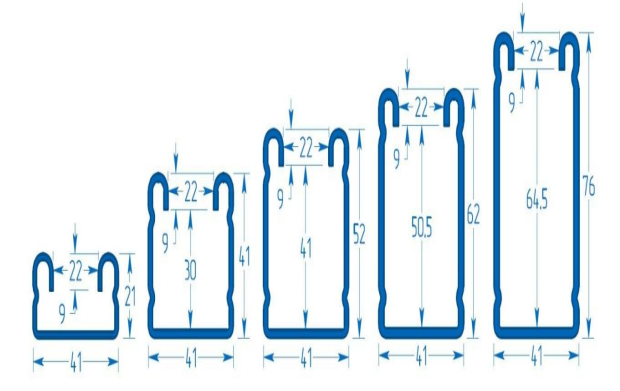 Máquina formadora de rollos de casete de puntal para perfiles serie 41 Esta formadora tipo casete maneja perfiles de 41×21 a 41×76 compartiendo un juego de rodillos de 20 estaciones y agregando un casete de 10 estaciones, construido para tiras SS304 de alta resistencia. Ver producto →
Velocidades de línea típicas por familia de perfiles, en m/min
Las gamas cubren tamaños de perfil comercialmente comunes; En el extremo inferior de cada banda se encuentran perfiles de gran calibre o muy profundos.
Elija una perfiladora de chapa metálica evaluando cuatro factores en orden: alcance del material, geometría del perfil, velocidad de la línea y método de cambio. Cada uno cambia el precio de la máquina más que cualquier característica opcional en la cotización.
Si las bobinas entrantes son más anchas que el ancho de la tira que el perfil realmente necesita, coloque una máquina cortadora o una desbobinadora de servicio pesado delante de las primeras. Esa combinación elimina el desperdicio de recorte de bordes en la línea de formado y mantiene la máquina alimentada con el ancho exacto de la bobina. Los proveedores que construyen la cadena completa en un solo contrato simplifican la responsabilidad de repuestos, puesta en marcha y garantía.
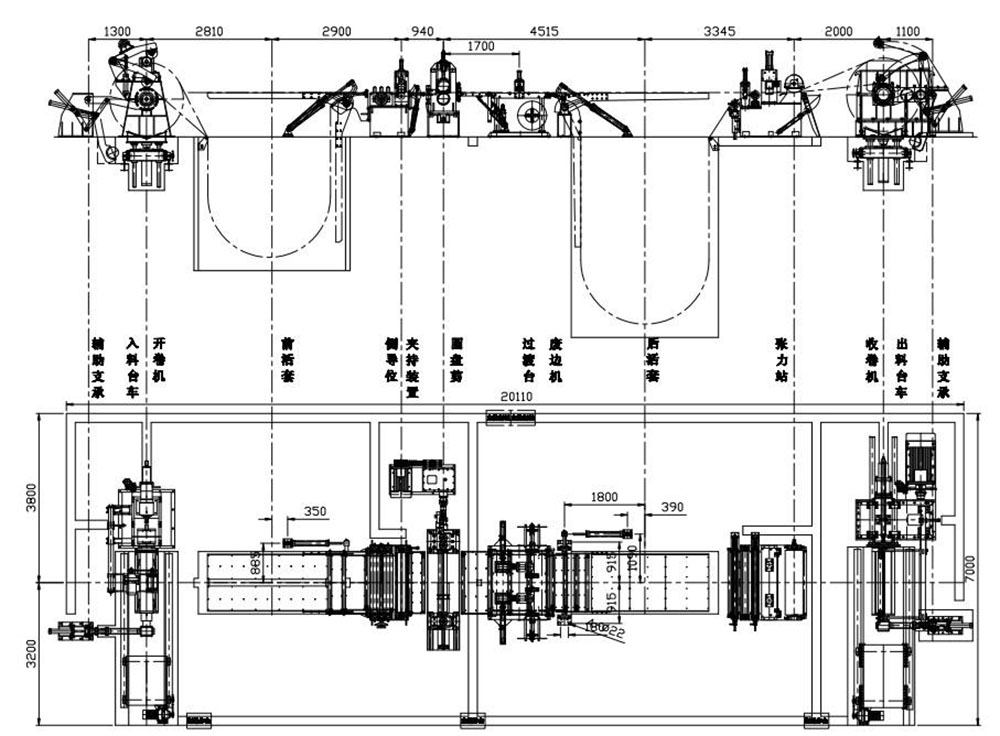 Máquina cortadora para control de precisión del ancho de la bobina Esta línea de corte corta bobinas anchas en los anchos de tira exactos que necesita la formadora de rollos, lo que reduce el desperdicio de recorte de bordes y simplifica la alimentación de las bobinas antes de la producción. Ver producto →
Shanghai Sihua Precision Machinery Co., Ltd. es un fabricante que suministra cadenas desde el corte y el desenrollado hasta el perfilado, el servopunzonado y el embalaje automático; ese alcance es importante cuando las fechas de entrega y la integración de la línea están en su parte del contrato. Revise las gamas de máquinas y las especificaciones de respaldo antes de comparar cotizaciones.
El perfilado gana para piezas de sección transversal constante en gran volumen; la prensa de frenado gana para recorridos cortos y curvaturas complejas de múltiples ejes; El estampado gana sólo cuando la pieza es lo suficientemente compacta para un troquel progresivo y el volumen justifica el costo de las herramientas.
| Método | Formas típicas | Salida práctica | Inversión en herramientas | tiempo de cambio |
| Formadora de rollos de chapa | Sección transversal larga y constante | 15-50 m/min | Moderado a alto | 15-90 minutos |
| Prensa plegadora | Soportes cortos, secciones de bajo volumen. | 1-4 partes/min para una pieza de 3 curvaturas | Bajo | 5-20 minutos |
| Prensa de estampación | Piezas compactas con agujeros formados. | 10-25 partes/min en un troquel progresivo | más alto | 2-8 horas |
Coloque el perfil en una formadora de rodillos cuando la sección transversal permanezca idéntica y el volumen proyectado esté por encima de aproximadamente 5.000 a 15.000 m por mes, dependiendo de las tarifas laborales locales. Los resultados de campo de las líneas instaladas confirman una recuperación de la inversión de 12 a 18 meses en una operación de dos turnos con una utilización del 50 por ciento; leer el estudios de caso de proyectos para obtener números verificados antes de presupuestar.
Estas son las preguntas que los gerentes de planta hacen con más frecuencia antes de contratar una línea de perfilado.
La mayoría de las formadoras de un solo uso procesan de 0,3 a 3,0 mm. Los sistemas de correas estructurales y montantes de cremallera con ejes más grandes y transmisiones de torque más altas alcanzan de 4,0 a 6,0 mm, pero el costo de las herramientas aumenta considerablemente por encima de los 3 mm porque aumentan los diámetros de los rodillos y la potencia de transmisión.
Permita de una a tres estaciones por línea de curvatura. Un canal sombrero simple necesita de seis a ocho; una correa Sigma profunda puede necesitar de catorce a veinte. Más estaciones reducen la tolerancia pero alargan la máquina y aumentan el presupuesto de herramientas.
Sí, a través de tres rutas: cambio manual de rollo con una configuración de 60 a 120 minutos, cambio rápido del casete con una configuración de 15 a 30 minutos o ajuste automático de ancho y altura, lo cual es común en las líneas de vigas de paneles de yeso donde el tamaño cambia constantemente pero la forma no.
Compare el costo total del proceso actual, incluida la mano de obra del operador, la configuración, el desperdicio y el retrabajo, con una línea alimentada por bobina que funciona con la utilización proyectada. Una máquina de tamaño mediano que trabaja dos turnos con una utilización del 50 por ciento generalmente amortiza dentro de 12 a 18 meses por una pieza de sección transversal constante.
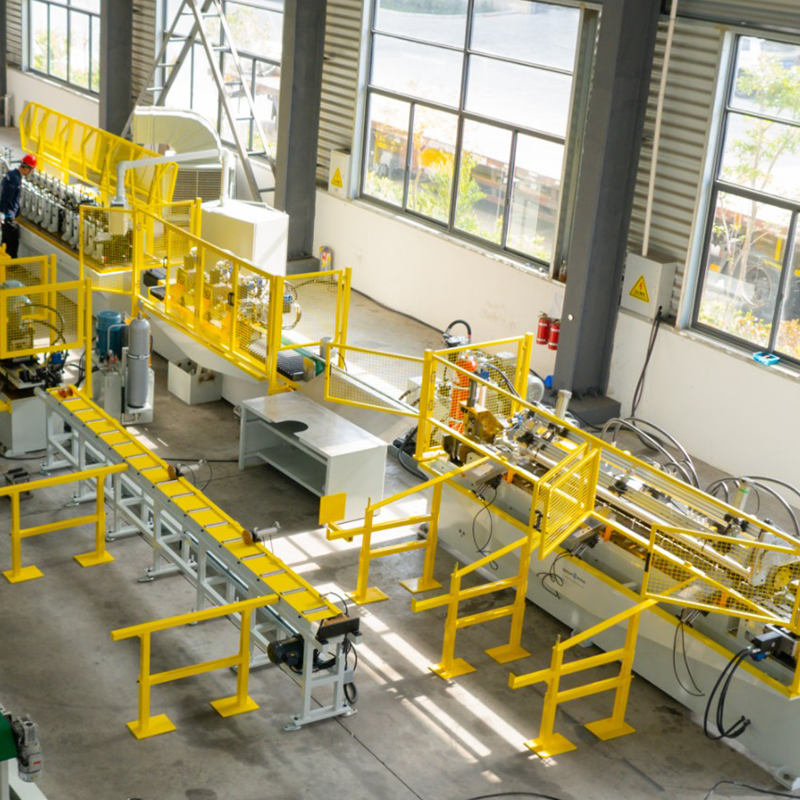
Desenrollador hidráulico de expansión/contracción de acero prepintado de doble cabezal, desenrollador de expansión/contracción de acero galvanizado de doble cabezal, soporte de almacenamiento de ...
Ver detalles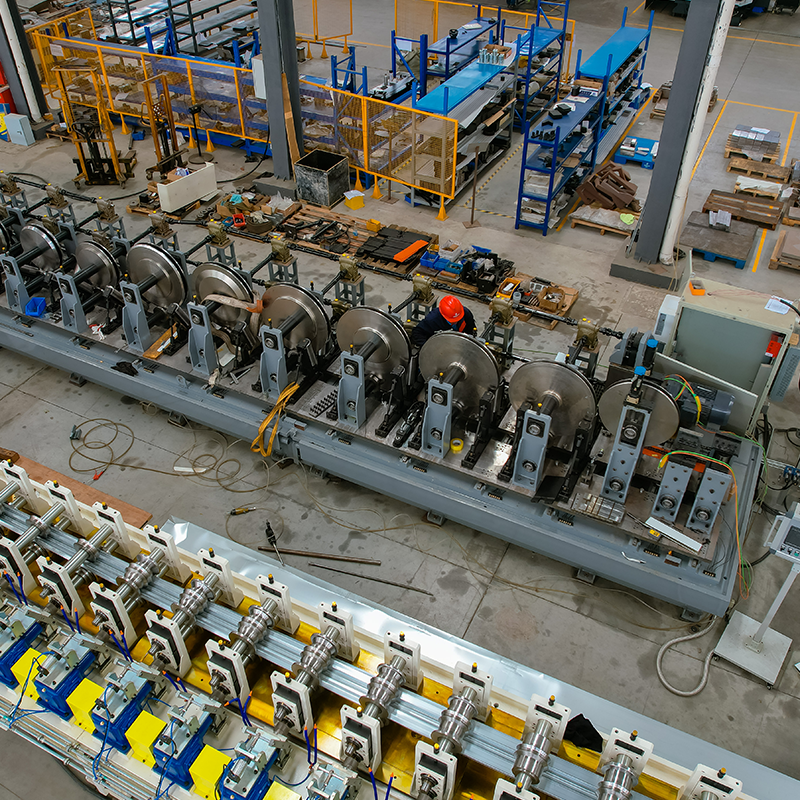
desenrollador único de material ancho Máquina niveladora y Máquina para perforar pequeños agujeros en ambos lados ...
Ver detalles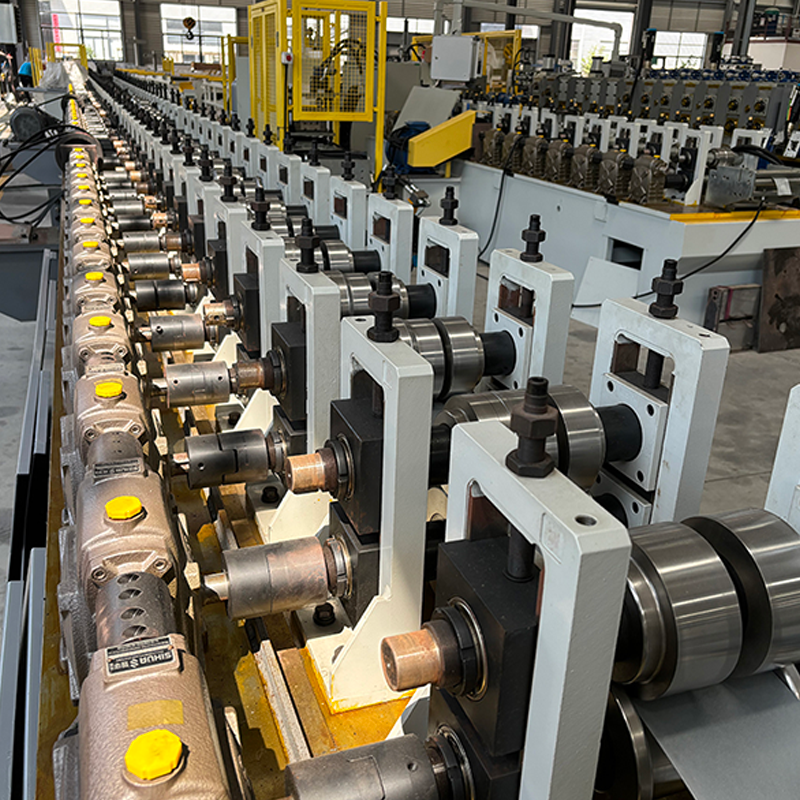
Máquina perfiladora de puertas y ventanas con marco fotovoltaico Se pueden seleccionar reductores de engranajes helicoidales con difere...
Ver detalles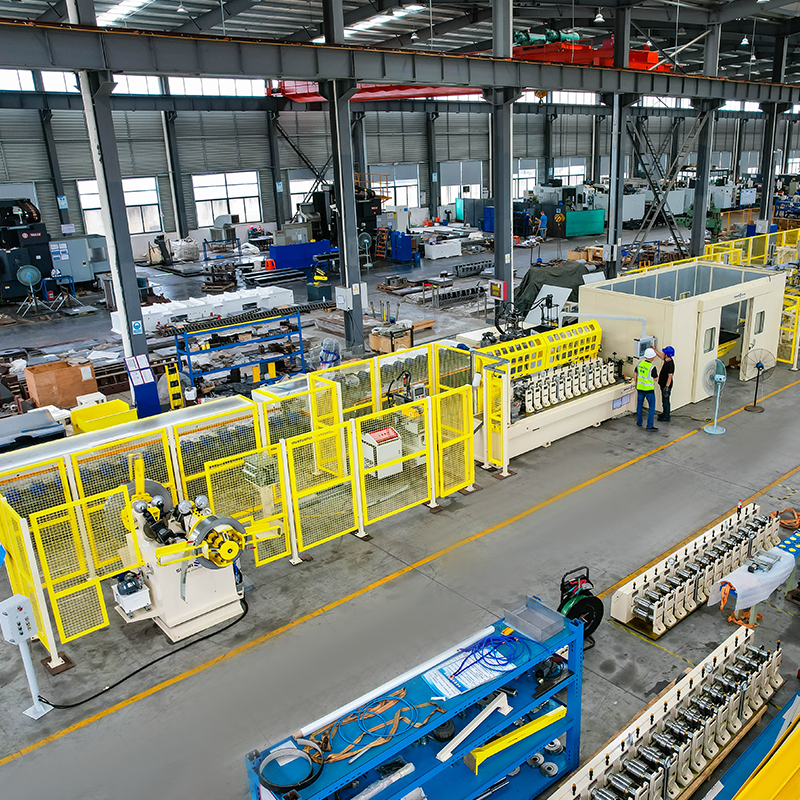
Desenrollador hidráulico automático giratorio de doble cabezal sin detección de material, 5 toneladas por lado. Máquina perf...
Ver detalles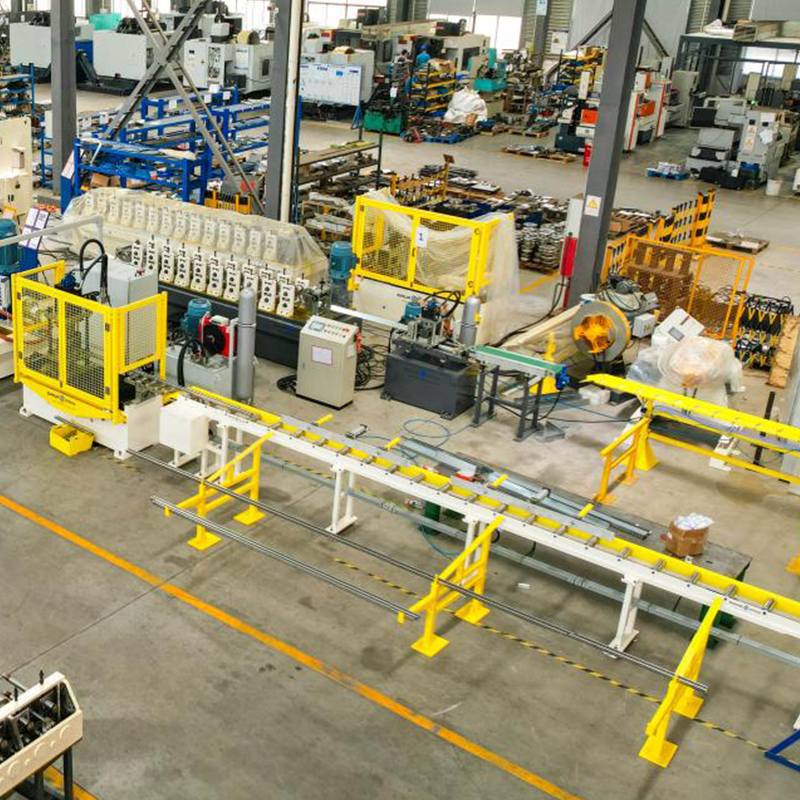
Máquina formadora de rollos de casetes de perfil unistruct SS304 Máquina niveladora(Se requiere una máquina niveladora antes...
Ver detalles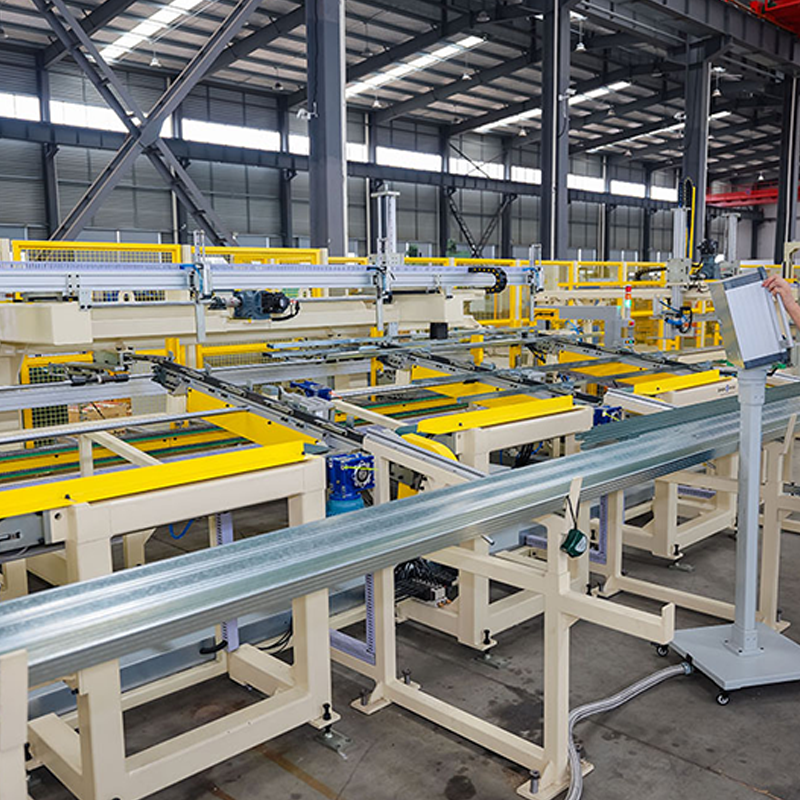
Máquina automática de giro de botones Velocidad de giro: 120 metros por minuto. Gira el perfil de metal y lo encaja. ...
Ver detalles¡No dude en contactarnos cuando nos necesites!
Información de contacto
PRODUCTOS
Móvil
 English
 Español
 русский