Contenido
Los gerentes de línea que trasladan la producción de bobinas de acero al perfilado de aluminio rara vez conservan su hoja de configuración. Un fabricante que forme 5052-H32 de 1,5 mm para un soporte de montaje solar puede ver una onda de borde cada 40 metros, o observar cómo la pata del perfil se abre 4 grados cuando sale de la estación final. El calibre de la tira era idéntico, los rollos estaban limpios y la velocidad de la línea nunca cambiaba. Lo que cambió es el material: el aluminio se endurece más rápido que el acero, almacena más energía elástica en relación con su límite elástico y conduce el calor a una velocidad aproximadamente tres veces mayor que el acero.
Aluminio perfilado Es el doblado incremental continuo de una bobina de aluminio a través de una secuencia de estaciones de rodillos contorneados para producir un perfil de sección transversal constante. El principio de conformado coincide con el del acero, pero las diferencias anteriores cambian cada decisión posterior: elección de la aleación, acabado de las herramientas, lubricación, velocidad de la línea y las tolerancias que puede cotizar honestamente.
Las aleaciones que dominan el perfilado de aluminio son las series 1xxx, 3xxx y 5xxx, y las aleaciones 6xxx solo deben formarse en temples blandos; cuanto más duro sea el temple, más probabilidades habrá de que el perfil se agriete en la línea de curvatura.
La serie 1xxx, esencialmente aluminio puro, ofrece la mejor conformabilidad pero muy baja resistencia, por lo que se adapta a molduras decorativas, tapajuntas y juntas. La serie 3xxx agrega manganeso y el 3003 es el predeterminado para perfiles de techos, canaletas y marcos solares porque equilibra el alargamiento, la resistencia a la corrosión y el costo. La serie 5xxx agrega magnesio: 5052 y 5056 ofrecen aproximadamente el doble del límite elástico que el 3003-H14 y se convierten en el estándar para perfiles marinos, de transporte y de tanques. La serie 6xxx es tratable térmicamente; El 6061-T4 se puede laminar con radios generosos, pero el 6061-T6 generalmente se agrieta y nunca debe especificarse para doblado en frío.
| Aleación y temple | Fuerza de producción | Elongación | Mín. radio de curvatura | Perfiles típicos |
| 1100-O | 35MPa | 35% | 0,5 toneladas | Adornos, tapajuntas, decorativos. |
| 3003-O | 45MPa | 25% | 1,0 tonelada | Techos, canalones |
| 3003-H14 | 145MPa | 12% | 1,5 toneladas | Marcos solares, secciones generales. |
| 5052-H32 | 195 MPa | 12% | 2,0 toneladas | Marina, transporte, tanques. |
| 6061-T4 | 145MPa | 22% | 2,5 toneladas | Secciones estructurales |
El aluminio recupera aproximadamente el doble que el acero dulce con la misma rigidez, y se endurece tan rápidamente que la tira que ingresa a la quinta estación es mecánicamente un material diferente del que ingresa a la primera.
Cada estación de formación aumenta el límite elástico local, lo que aumenta la fuerza de flexión para la siguiente estación. El efecto acumulativo se muestra como una onda de borde que se ensancha, un perfil curvo o un ángulo de pierna que se desplaza sobre una bobina. El aluminio aleja rápidamente el calor de la fricción, por lo que el síntoma visible de una mala instalación es polvo fino de aluminio o acumulación en la superficie del rollo, no una tira caliente.
Las herramientas en rollo para aluminio deben pulirse hasta obtener un acabado superficial de 0,2 a 0,4 micrómetros Ra, mecanizarse a partir de acero para herramientas D2 o DC53 y normalmente funcionar a una velocidad de 15 a 30 metros por minuto.
La tendencia del aluminio a desgastarse y endurecerse en el acero para herramientas hace que el acabado superficial y la lubricación sean más importantes que en el perfilado de acero. Estos ajustes previenen los defectos más comunes:
El radio de curvatura mínimo es la forma más rápida de comparar los templados de aluminio para el perfilado. El valor se expresa como un múltiplo del espesor del material y excederlo produce grietas en la superficie exterior de curvatura.
Práctica típica para curvas de 90 grados con el eje de curvatura perpendicular a la dirección de rodadura:
Valores para curvas de 90 grados, perpendiculares a la dirección de rodadura. La curvatura paralela a la dirección de rodadura puede aumentar el radio mínimo hasta en un 50 por ciento.
Acero dulce
aleación de aluminio
Una línea perfiladora de aluminio adecuadamente ajustada mantiene tolerancias de ancho formado de más o menos 0,2 mm y tolerancias de longitud de las patas de más o menos 0,3 mm, siempre que el ancho y el espesor de la tira entrante se mantengan dentro de las especificaciones.
Los fallos de calidad más habituales en los perfiles de aluminio son las ondulaciones del borde, el arco longitudinal y los microarañazos en la superficie vista. La onda del borde generalmente proviene de un ancho de tira desigual o de un juego de rodillos desgastado; el arco proviene de un grosor de tira inconsistente; Los rayones provienen de defectos en la superficie del rodillo, suciedad o lubricación insuficiente. Los tres se vuelven más visibles después del anodizado o el recubrimiento de PVDF, por lo que los requisitos de superficie deben indicarse en la etapa de cotización, no descubrirse después de ejecutar la primera bobina.
La producción de perfilado de aluminio se divide en cuatro grupos de aplicaciones: montaje solar, soporte eléctrico, arquitectura y transporte, y la configuración de la máquina difiere más entre estos grupos que entre las opciones de aleaciones.
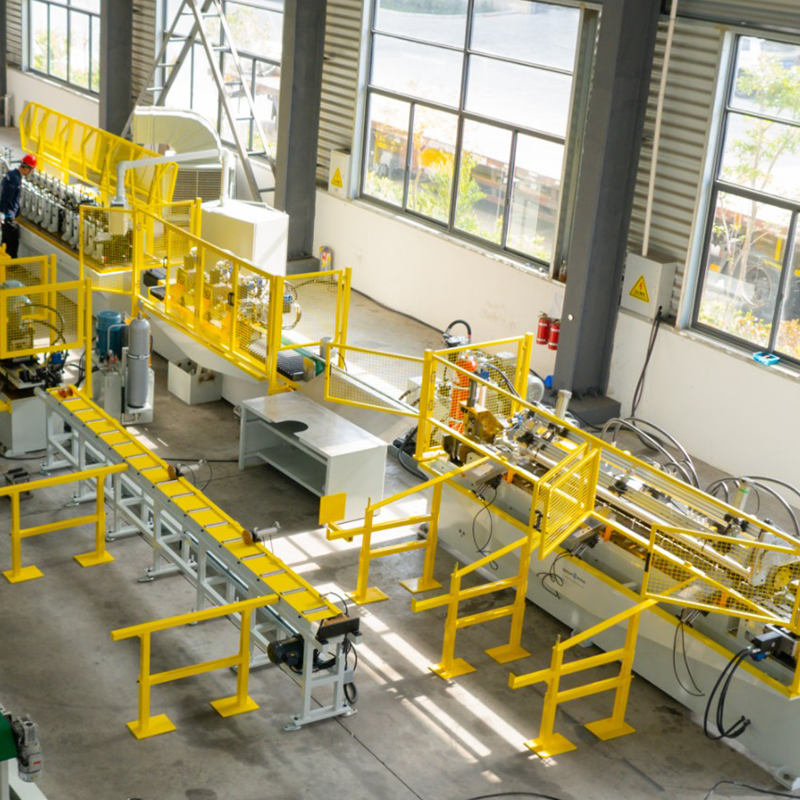
Los perfiles de montaje solar generalmente se forman a partir de 3003-H14 o 5052 con un espesor de 1,5 a 2,5 mm, con orificios preperforados que deben mantener una tolerancia longitudinal de más o menos 0,5 mm. Esa tolerancia es casi imposible de mantener con un paso de punzonado separado, razón por la cual se construye una estación de servopunzonado en línea en la misma línea.
 Máquina formadora de rollos de soporte solar fotovoltaico con punzonado servo de 8 ejes Esta línea integra punzonado servo con perfilado para mantener tolerancias de orificios estrictas en perfiles de montaje solar, abordando el desafío de precisión longitudinal de ±0,5 mm mencionado anteriormente. Ver producto →
Los perfiles de soporte eléctrico, como bandejas de cables de aluminio y canales de soporte, se forman a partir de tiras más delgadas, normalmente de 0,8 a 1,5 mm, y la misma máquina a menudo procesa varios anchos de perfil en un turno. Las herramientas de casete de cambio rápido mantienen el tiempo de cambio por debajo de 30 minutos.
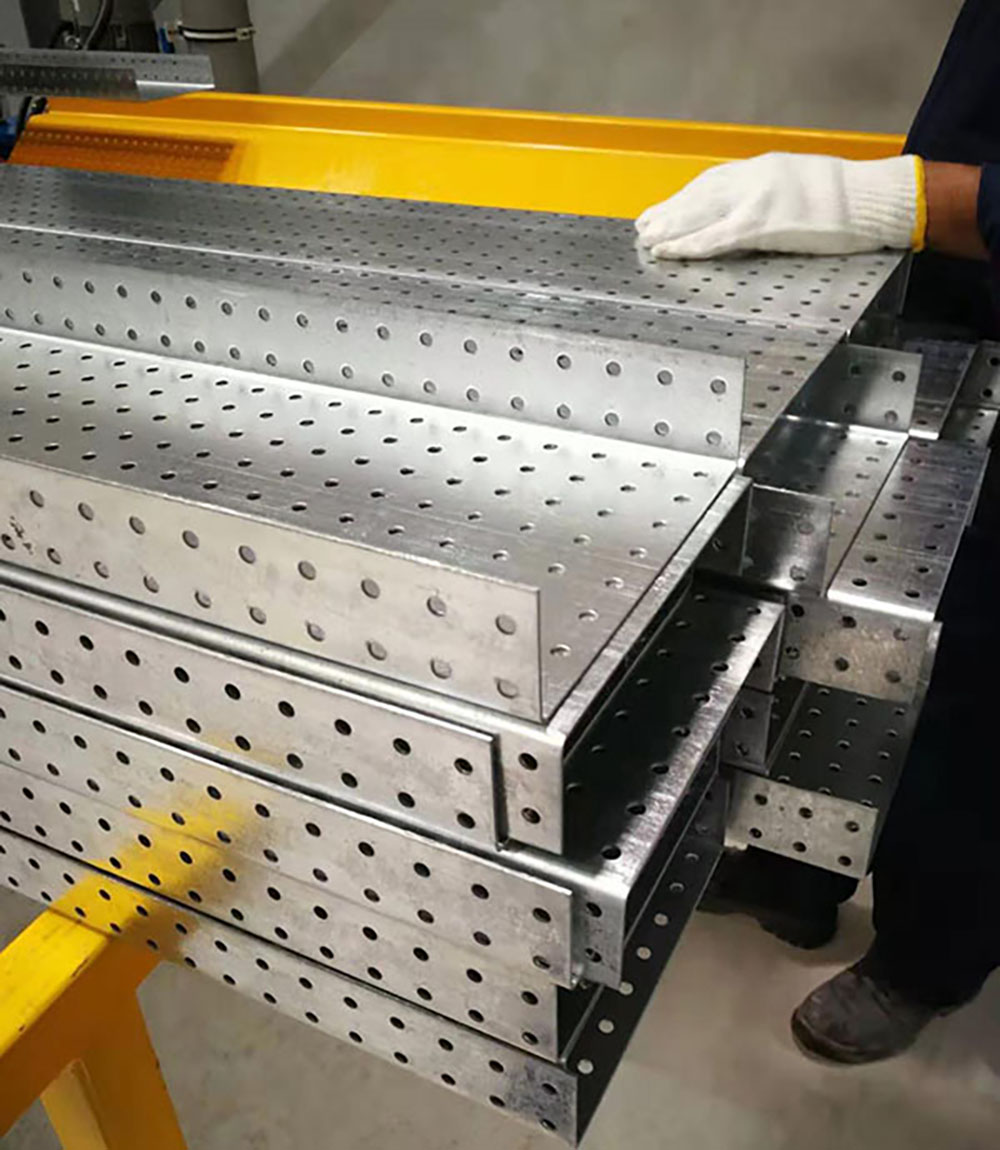 Máquina perfiladora de bandejas portacables de ancho ajustable Diseñada para cambios rápidos entre múltiples anchos de bandejas portacables, esta máquina se adapta a perfiles de soporte eléctrico de tira delgada y mantiene los cambios de herramientas en menos de 30 minutos. Ver producto →
Los perfiles arquitectónicos incluyen marcos de módulos fotovoltaicos y marcos de puertas y ventanas, donde la calidad de la curvatura determina si las esquinas del marco se cierran dentro de 0,5 mm. Estas líneas funcionan más lentamente y exigen el acabado de rollo más alto del taller.
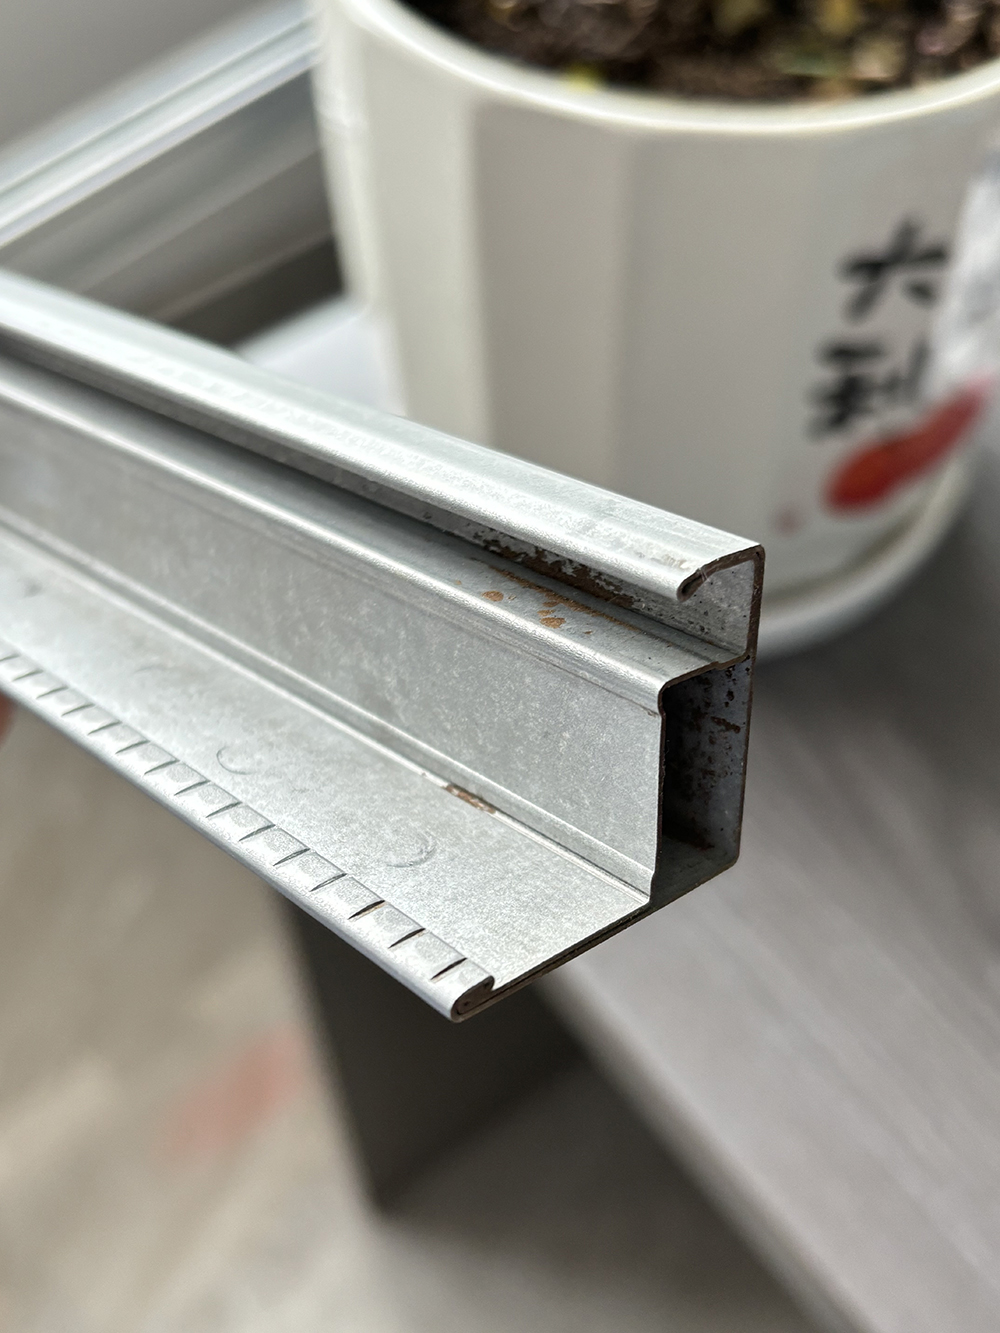 Máquina formadora de rollos de perfiles de puertas de ventanas y marcos fotovoltaicos Esta máquina ofrece un doblado preciso de perfiles arquitectónicos como marcos de módulos fotovoltaicos y marcos de puertas y ventanas, lo que ayuda a lograr cierres de esquinas dentro de 0,5 mm, como se describe en el texto. Ver producto →
Antes de pedir una línea, compare estudios de casos de aplicación y solicite una prueba con su propia bobina. el biblioteca de casos de clientes muestra cómo se manejan perfiles similares en las líneas de producción, y Shanghai Sihua Precision Machinery Co., Ltd. apoya las pruebas de sus máquinas perfiladoras de aluminio.
No. En el temple T6, el 6061 tiene un alargamiento inferior al 10 por ciento y un alto límite elástico, por lo que el radio exterior se agrieta en las típicas curvas formadas por rollo. Utilice 6061-T4, 5052-H32 o 3003-H14 en su lugar. Si 6061-T6 es un requisito de diseño, lamine el perfil en T4 y envejezca el perfil terminado.
Para perfiles generales, 3003-H14 es el valor predeterminado más seguro. Para perfiles estructurales, marinos o de transporte, 5052-H32 o 5056 brindan mayor resistencia con una conformabilidad aceptable. Para perfiles puramente decorativos, 1100-O o 3003-O eliminan por completo el riesgo de agrietamiento.
Doble demasiado las estaciones finales de 1 a 3 grados, agregue una estación de dimensionamiento que aplique un ángulo de formación cero, aumente la tensión de la tira entre las estaciones o encargue herramientas con corrección elástica. Mida la recuperación elástica en una pieza de calibración antes de la producción.
El grado del acero para herramientas puede ser el mismo, D2 o DC53, pero el acabado del rodillo debe ser más fino, las holguras un poco más ajustadas y la lubricación más ligera. Estas diferencias son obligatorias, no opcionales, para el aluminio.
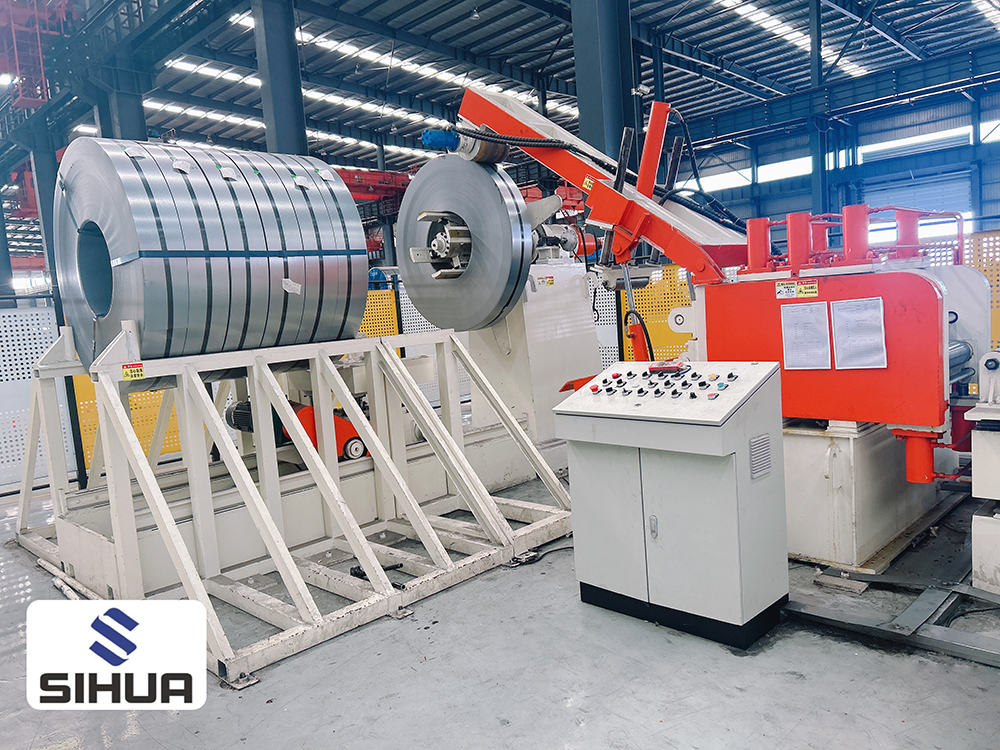
Desenrollador hidráulico de expansión/contracción de acero prepintado de doble cabezal, desenrollador de expansión/contracción de acero galvanizado de doble cabezal, soporte de almacenamiento de ...
Ver detalles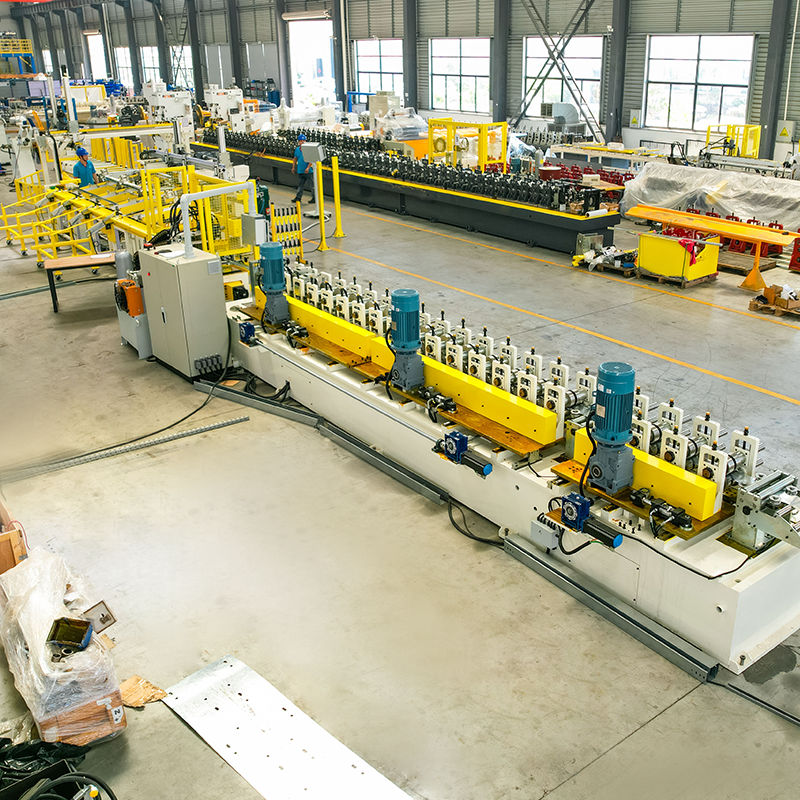
Máquina formadora CU con cambio automático de ancho, accionamiento por cadena y embalaje automático. Desenrollador hidráulico económico de doble cabezal, 3 toneladas por lado, freno manual ...
Ver detalles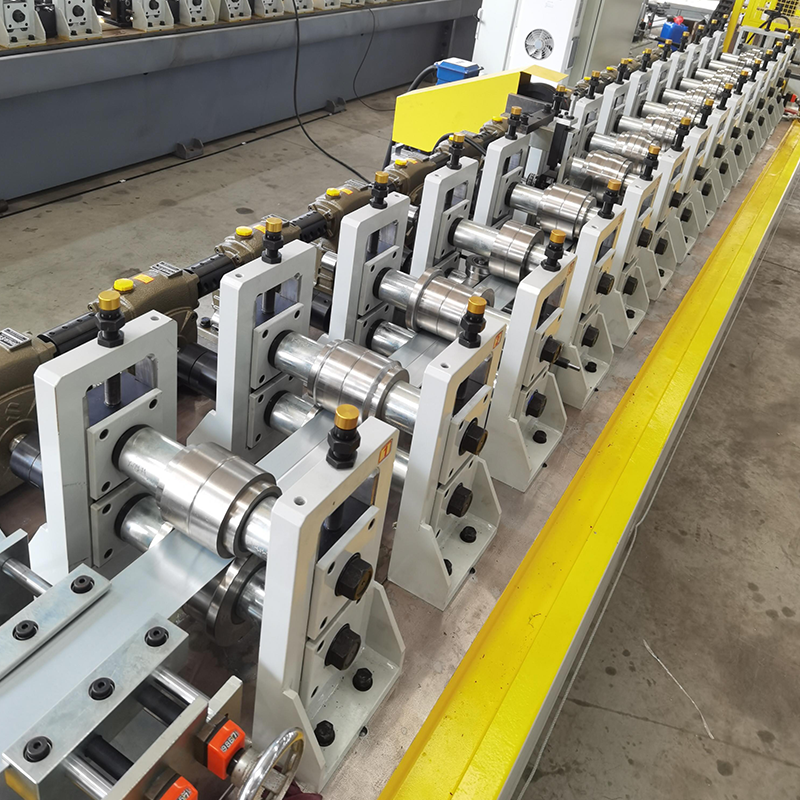
Máquina perfiladora reductora de engranajes helicoidales para paneles de yeso, modelo simple, no tipo casete de cambio rápido, económica y asequible. (Se puede actual...
Ver detalles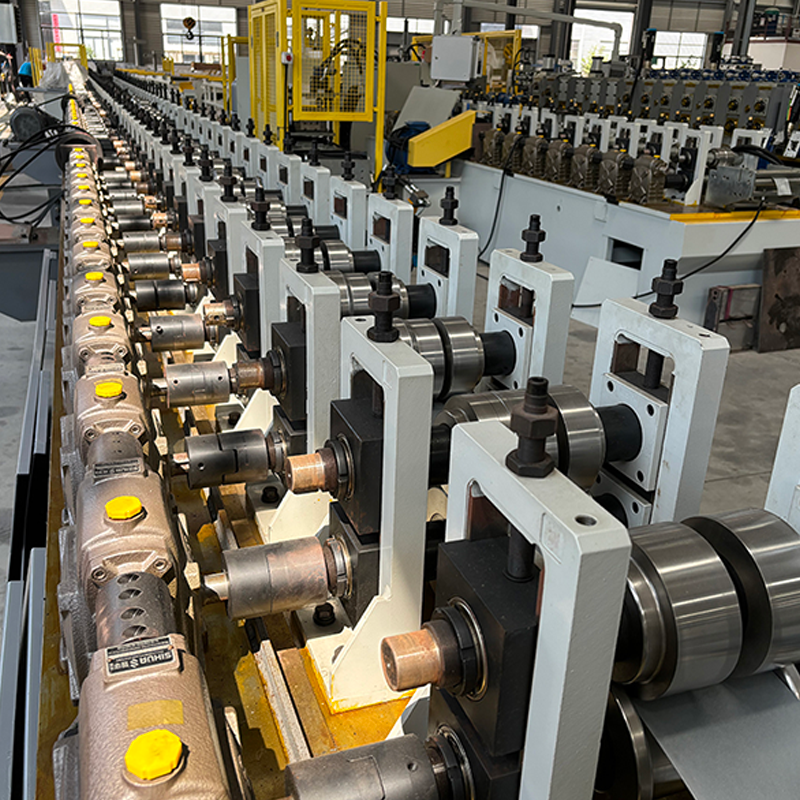
Máquina perfiladora de puertas y ventanas con marco fotovoltaico Se pueden seleccionar reductores de engranajes helicoidales con difere...
Ver detalles
Máquina perfiladora de barras de rejilla en T para techo UT FUT UDT, diseño principal y transversal Los perfiles de rejilla en T de techo UT (principal y transversal) y los perfiles de rejil...
Ver detalles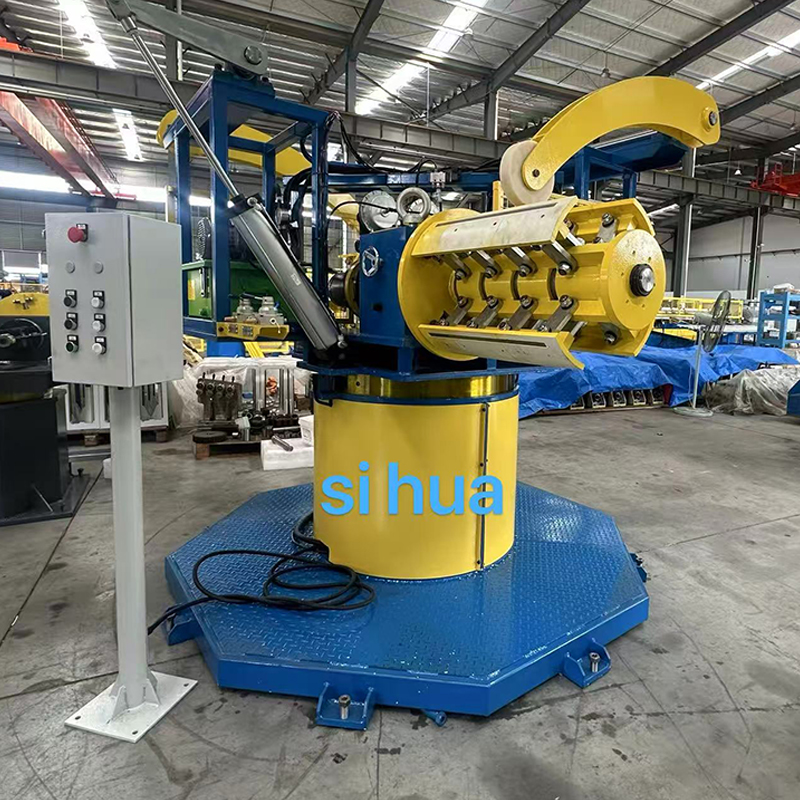
Desenrollador hidráulico de servicio pesado giratorio de doble cabezal. Este equipo puede detenerse automáticamente de forma sincrónica con la máquina formadora y pre...
Ver detalles¡No dude en contactarnos cuando nos necesites!
Información de contacto
PRODUCTOS
Móvil
 English
 Español
 русский